5 parametry obróbki – HEIDENHAIN CNC Pilot 4290 Instrukcja Obsługi
Strona 381
HEIDENHAIN CNC PILOT 4290
369
7.5 Parametry obróbki
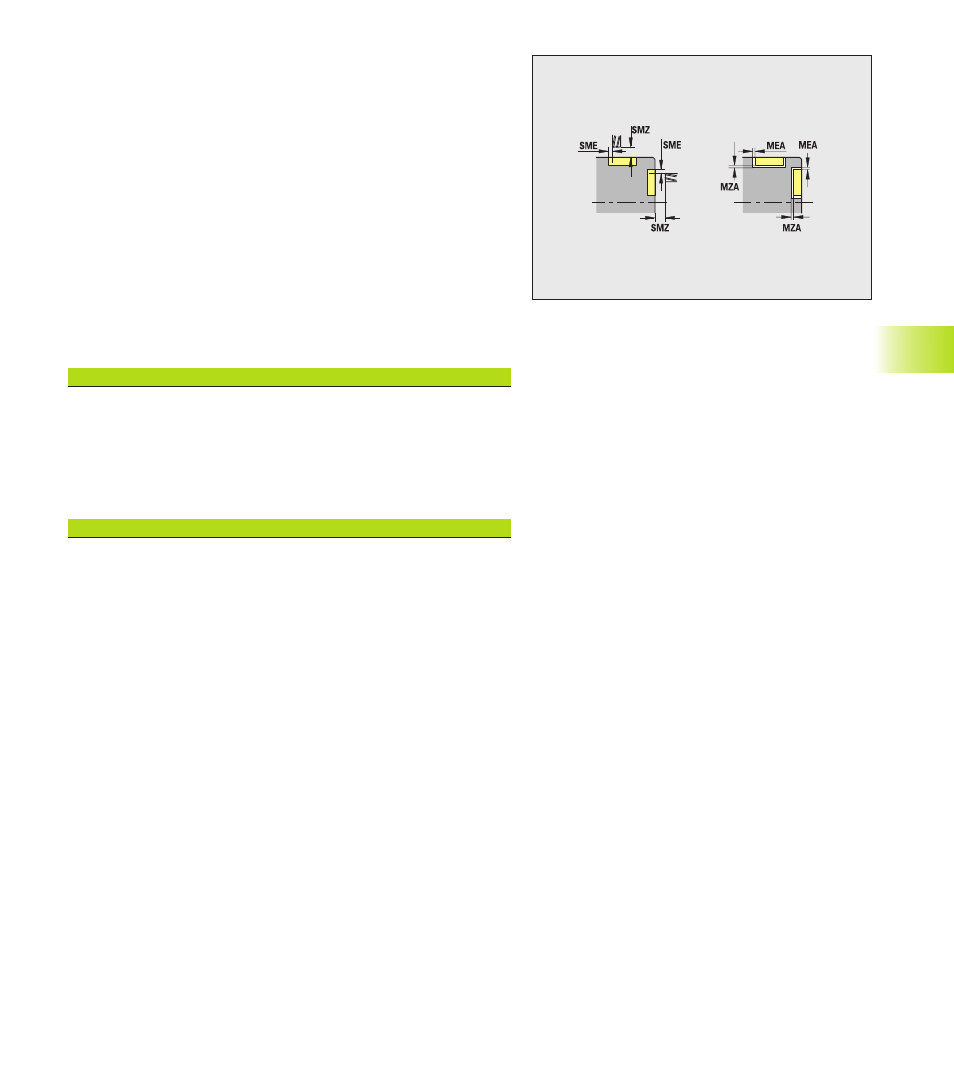
Frezowanie – odst py bezpieczeństwa i naddatki
■
Odst p bezpieczeństwa w kierunku dosuwu [SMZ] odst p
pomi dzy pozycj startu i górn kraw dzi objektu frezowania
■
Odst p bezpieczeństwa w kierunku frezowania [SME]
odst p pomi dzy konturem frezowania i bokiem zarysu freza
■
naddatek w kierunku frezowania [MEA]
■
naddatek w kierunku dosuwu [MZA]
11 – Nadzorowanie obci żenia – Ogólne przeł czniki
■
nadzór obci żenia on/off
■
0: TURN PLUS nie generuje poleceń dla nadzoru obci żenia
■
1: TURN PLUS generuje polecenia dla nadzoru obci żenia
■
pozycja agregatów (odpowiada parametrowi Q w G996)
■
0: nadzór nie aktywny
■
1: przemieszczenia biegu szybkiego nie nadzorować
■
2: przemieszczenia biegu szybkiego nadzorować
12..19 – Nadzorowanie obci żenia dla zabiegów obróbkowych
Pierwszy parametr określa, czy dany rodzaj obróbki ma zostać
nadzorowany. Dalsze parametry określaj w zależności od miejsca
obróbki/rodzaju obróbki kontrolowane agregaty.
Wprowadzenia dla parametrów 12..19:
■
"Rodzaj zabiegu obróbkowego ..."on/off:
■
0: nadzorowanie obci żenia "off"
■
1: nadzorowanie obci żenia "on"
■
przewidziane do nadzorowania agregaty (w przypadku kilku
agregatów suma oznaczeń):
■
0: bez nadzorowania
■
1: X oś
■
2: Y oś
■
4: Z oś
■
8: wrzeciono główne
■
16: nap dzane narz dzie
■
32: wrzeciono 3
■
64: wrzeciono 4
■
128: C oś 1