7 cykle dla przeliczania współrz dnych, 7 cykle dla przeliczania współrzdnych – HEIDENHAIN TNC 426 (280 462) Instrukcja Obsługi
Strona 205
8 Programowanie: Cykle
192
8.7 Cykle dla przeliczania
współrz dnych
Przy pomocy funkcji przeliczania współrz dnych TNC może raz
zaprogramowany kontur w różnych miejscach obrabianego
przedmiotu wypełnić ze zmienionym położeniem i wielkości . TNC
oddaje do dyspozycji nast puj ce cykle przeliczania
współrz dnych:
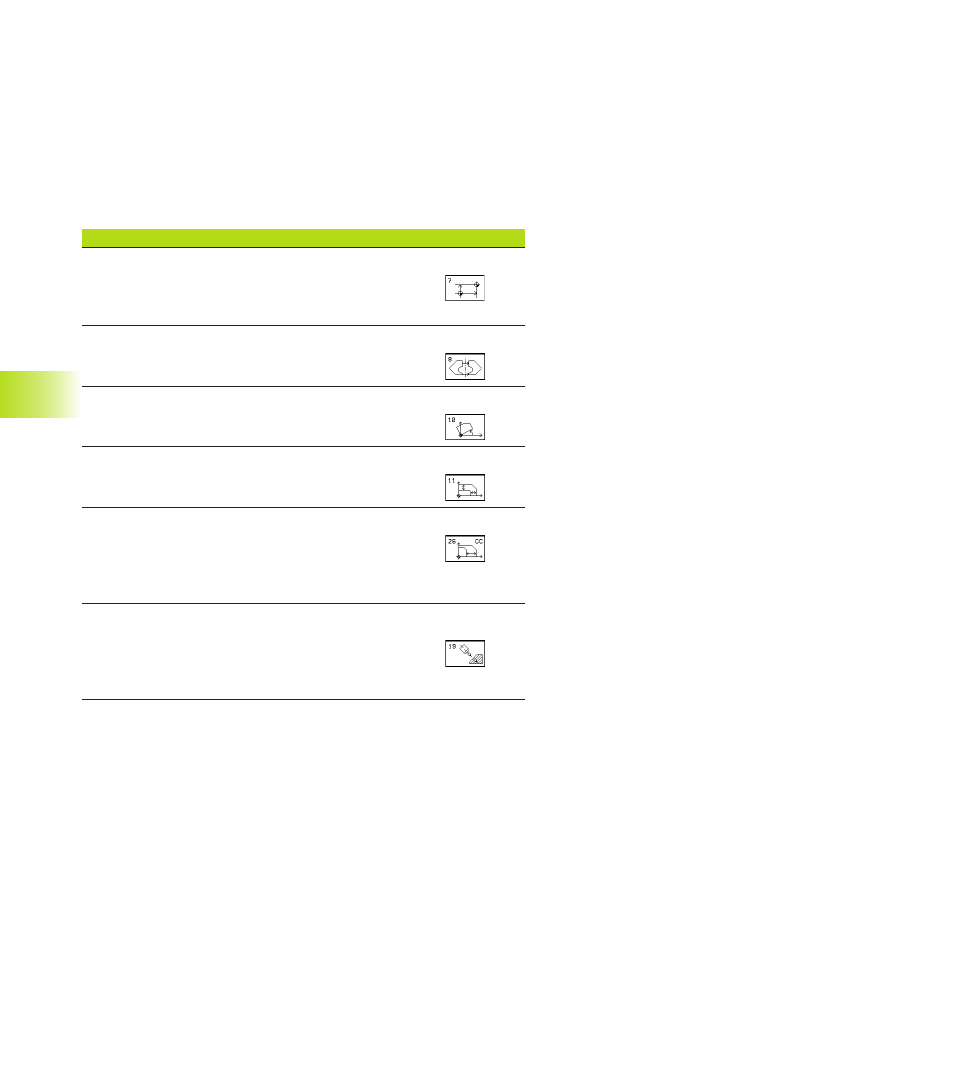
Cykl
Softkey
7 PUNKT ZEROWY
przesuwanie konturów bezpośrednio w programie l
ub na podstawie tabeli punktów zerowych
8 ODBICIE LUSTRZANE
dokonać odbicia lustrzanego konturów
10 OBRÓT
obrócić kontury na płaszczyźnie obróbki
11 WSPÓŁCZYNIK WYMIARU
kontury zmniejszać lub powi kszać
26 POOSIOWY WSPÓŁCZYNNIK WYMIARU
kontury zmniejszać lub powi kszać z
ze specyficznymi dla każdej osi współczynnikami
wymiaru
19 PŁASZCZYZNA OBRÓBKI
przeprowadzić obróbk przy nachylonym układzie
współrz dnych dla maszyn z głowicami odchylnym
i/lub ze stołami obrotowymi
Skuteczność działania przeliczania współrz dnych
Pocz tek działania: przeliczenie współrz dnych zadziała od jego
definicji to znaczy nie zostaje wywoływane. Działa ono tak długo,
aż zostanie wycofane lub na nowo zdefiniowane.
Wycofać przeliczenie współrz dnych:
■
Na nowo zdefiniować cykl z wartościami dla funkcjonowania
podstawowego, np. współczynnik wymiaru 1,0
■
Wypełnić funkcje dodatkowe M02, M30 lub blok END PGM (w
zależności od parametru maszynowego 7300)
■
Wybrać nowy program
8.7 Cykle dla przeliczania współrzdnych